


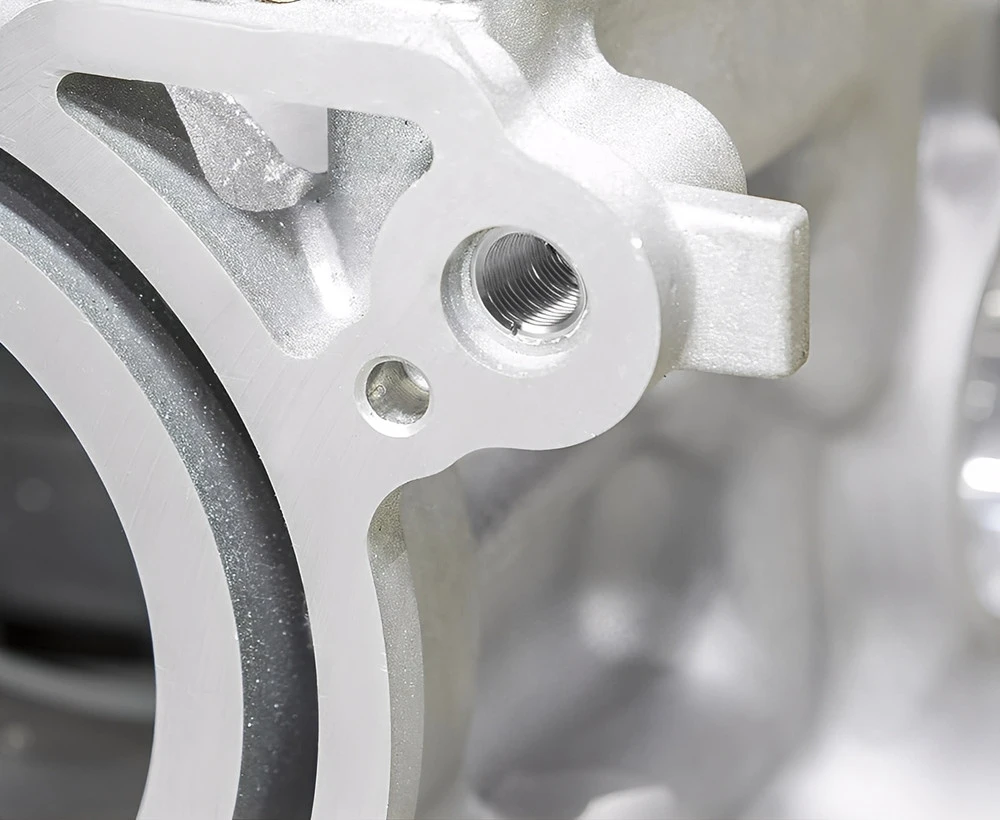
En friløbende spoleindsats, også kendt som en trådgevindindsats eller spiralformet spoleindsats, er en præcis-konstrueret indvendig gevindindsats designet til at forstærke og beskytte indvendige gevind i ikke-jernholdige materialer og materialer med lav-styrke. Den fritløbende spoleindsats giver et glat, indvendigt-friktionsgevind uden fremherskende moment, hvilket tillader bolte eller skruer at blive installeret og fjernet frit.
Vigtigste fordele ved fritløbende spoleindsatser
1.Forbedret trådstyrke
Fritløbende spoleindsatser øger belastnings-bæreevnen i materialer med lav-styrke markant.
2. Forlænget trådlevetid
Den hærdede rustfri ståloverflade på den fritløbende spoleindsats reducerer slid ved gentagen montering.
3.Jævn belastningsfordeling
The elastic design of free running coil inserts distributes stress uniformly along the thread length.
4. Glat montering og demontering
Fritløbende spoleindsatser tillader bolte og skruer at rotere frit uden fremherskende moment.
5.Høj modstandsdygtighed over for vibrationer og stød
Fritløbende spoleindsatser forbedrer ledstabiliteten under dynamiske belastningsforhold.
6.Effektiv trådreparationsløsning
Fritløbende spoleindsatser genopretter beskadigede gevind hurtigt og økonomisk.
Relateret varemærkeproduktvisning
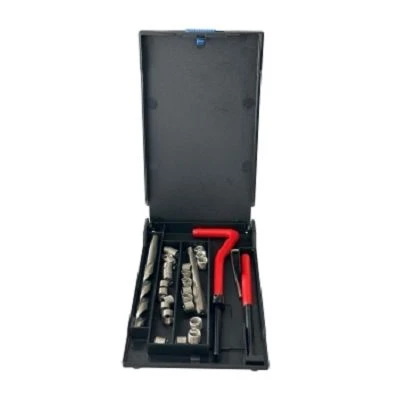


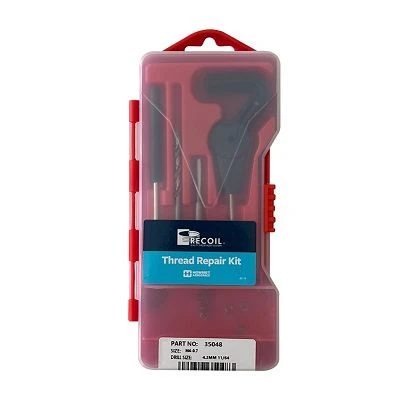
Ansøgning om kølelegemer

Heat Sink Samling
● Trådforstærkning:Helicoils forbedrer gevindstyrken og slidstyrken i aluminium 6061/6063, aluminium 1060 eller kobber C1100 køleplader, hvilket forhindrer skader fra hyppig montering og demontering.
● Tolerancekompensation:Korrigerer bearbejdningsafvigelser og sikrer stabil samling af M2/M2.5 præcisionsskruer og høj- IGBT-moduler.
● Højbelastningsfiksering:Giver tilstrækkelig styrke til M5/M6-skruer i bløde aluminiumskøleplader, der sikrer tunge moduler pålideligt.
● Anti-løsnelse:Elastisk struktur øger friktionen og forhindrer, at tråden løsner sig fra temperaturændringer og vibrationer.
● Korrosionsbestandighed:Helicoils i rustfrit stål beskytter gevind og forlænger kølepladens levetid.
Andre applikationer
● Luftfart:Forbedrer trådstyrken i letvægtsstrukturer, hvilket sikrer pålidelig samling af satellitter og præcisionsinstrumenter.
● Motorer til biler:Forhindrer gevindløsning i motorblokke og topstykker, hvilket forbedrer holdbarheden.
● Formfremstilling:Øger gevindets holdbarhed, hvilket reducerer vedligeholdelsesomkostningerne.

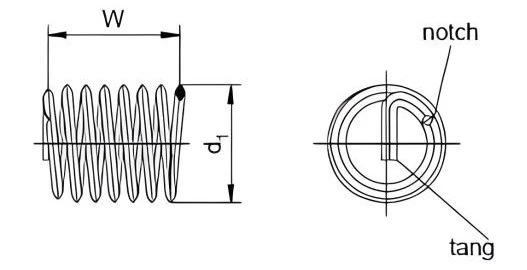
Tekniske parametre for Unified Coarse Thread (UNC)
|
NominelDiameter |
Pitch |
Nominel Length xD L |
Spole (W) |
Fri-State OD(Dz) |
Bores diameter (do) |
Boredybde (L3) |
Faktisk effektiv længde (L2) |
|
|
3/8''-16 |
1.588 |
1d |
9.50 |
4.4 |
11.8~12.2 |
10.0 |
15.9 |
8.7 |
|
1.5d |
14.3 |
7.2 |
20.7 |
13.5 |
||||
|
2d |
19.1 |
10.1 |
25.5 |
18.3 |
||||
|
2.5d |
23.8 |
12.9 |
30.2 |
23.0 |
||||
|
7/16''-14 |
1.814 |
1d |
11.1 |
4.5 |
13.4~14.0 |
11.6 |
18.4 |
10.2 |
|
1.5d |
16.7 |
7.4 |
24.0 |
15.8 |
||||
|
2d |
22.2 |
10.3 |
29.5 |
21.3 |
||||
|
2.5d |
27.8 |
13.1 |
35.1 |
26.9 |
||||
|
1/2''-13 |
1.954 |
1d |
12.7 |
4.8 |
15.2~15.8 |
13.2 |
20.5 |
11.7 |
|
1.5d |
19.1 |
7.9 |
26.9 |
18.1 |
||||
|
2d |
25.4 |
10.9 |
33.2 |
24.4 |
||||
|
2.5d |
31.8 |
13.9 |
39.6 |
30.8 |
||||
|
9/16''-12 |
2.117 |
1d |
14.3 |
5.1 |
17.0~17.6 |
14.9 |
22.8 |
13.2 |
|
1.5d |
21.5 |
8.3 |
30.0 |
20.4 |
||||
|
2d |
28.6 |
11.5 |
37.1 |
27.5 |
||||
|
2.5d |
35.7 |
14.7 |
44.2 |
34.6 |
||||
|
5/8''-11 |
2.309 |
1d |
15.9 |
5.3 |
18.9~19.5 |
16.6 |
25.1 |
14.7 |
|
1.5d |
23.8 |
8.3 |
33.0 |
22.6 |
||||
|
2d |
31.8 |
11.8 |
41.0 |
30.6 |
||||
|
2.5d |
39.7 |
15.0 |
48.8 |
38.5 |
||||
|
3/4''-10 |
2.540 |
1d |
19.1 |
5.9 |
22.4~23.0 |
19.7 |
29.3 |
17.8 |
|
1.5d |
28.6 |
9.4 |
38.8 |
27.3 |
||||
|
2d |
38.1 |
13.0 |
48.3 |
36.8 |
||||
|
2.5d |
47.6 |
16.6 |
57.8 |
46.3 |
||||
|
7/8''-9 |
2.822 |
1d |
22.2 |
6.3 |
26.0~26.7 |
23.0 |
33.5 |
20.8 |
|
1.5d |
33.3 |
10.0 |
44.6 |
31.9 |
||||
|
2d |
44.5 |
13.7 |
55.8 |
43.1 |
||||
|
2.5d |
55.6 |
17.4 |
66.9 |
54.2 |
||||
|
1''-8 |
3.175 |
1d |
25.4 |
6.4 |
29.6~30.4 |
26.2 |
38.1 |
23.8 |
|
1.5d |
38.1 |
10.2 |
50.8 |
36.5 |
||||
|
2d |
50.8 |
14.0 |
63.5 |
49.2 |
||||
|
2.5d |
63.5 |
17.8 |
76.2 |
61.9 |
||||
|
1 1/8''-7 |
3.629 |
1d |
28.6 |
6.3 |
33.4~34.4 |
29.5 |
43.1 |
26.8 |
|
1.5d |
42.9 |
10.0 |
57.4 |
41.1 |
||||
|
2d |
57.2 |
13.8 |
71.7 |
55.4 |
||||
|
1 1/4''-7 |
3.629 |
1d |
31.8 |
7.1 |
36.7~37.7 |
33.0 |
46.3 |
30.0 |
|
1.5d |
47.6 |
11.3 |
62.1 |
45.8 |
||||
|
2d |
63.5 |
15.4 |
78.0 |
61.7 |
||||
|
1 3/8''-6 |
4.234 |
1d |
34.9 |
6.6 |
40.6~41.7 |
36.0 |
51.8 |
32.8 |
|
1.5d |
52.4 |
10.6 |
69.3 |
50.3 |
||||
|
2d |
69.9 |
14.4 |
86.8 |
67.8 |
||||
Gratis installation og fjernelse af spoleindsats
Installation

Brug af den korrekte borstørrelse til fritløbende spoleindsatser sikrerSTI gevind mindre diameter (Mindre Ø)opfylder specifikationen. Valg af borstørrelse afhænger afSTI gevindstørrelse og modermateriale.
Detaljerede bore- og tapmål inklMindre Ø grænserogminimum boredybde, findes iNexlok Industrial produktdatatabeller. Minimumsdybden varierer medSTI-hanetype.
Når flere borstørrelser er tilgængelige, bores der i nærheden aføvre Mindre Ø-grænseanbefales, da det forenkler installationen, forlænger værktøjets levetid og har minimal indvirkning på fugens styrke.

Nexlok Industrial anbefaler, at hullet forsænkes, hvor det er muligt, for at lette installationen af skrueformet trådindsats. Forsænkningen giver en indføring- til den første tråd og forbedrer installationens glathed.
Den anbefalede forsænkningsvinkel er120 grader ±5 grader, med diameteren bestemt afSTI trådstørrelse. Der henvises tilNexlok Industrial produktdatatabellerfor komplette forsænkningsdimensioner.

Fritløbende-spoleindsatser har ikke en separatKlasse af Fit. Den endelige trådpasning bestemmes afSTI tap, som f.eks2B/3B (forenet)eller4H/5H (metrisk).
Nexlok Industrial anbefaler at brugeSTI skærehanersnarere end tråddannende-haner.
Minimum anboringsdybder for hver størrelse er angivet iNexlok Industrial produktdatatabellerog skal refereres under design og tegningsgennemgang.
Verificering af dimensionerne af STI-gevind er et kritisk trin, før du installerer en spoleindsats. Nexlok Industrial anbefaler at bruge engradueret pin gageat tjekkeMindre Øog enGo/No-Go STI-målerat tjekkePlads ØogMajor Ø.
Efter en eventuel overfladebehandling eller plettering er påført STI-gevindene, bør gaging gentages, da belægninger kan påvirke både skærinstallationen og de endelige indvendige gevinddimensioner betydeligt.
Bemærk detlåseindsatser kan ikke målesen gang installeret.

Følg instruktionerne, der følger med installationsværktøjet for at sikre korrekt montering af indsatsen. Yderligere kopier af instruktionerne kan findes påNexlok industrielt installationsværktøj produktside.
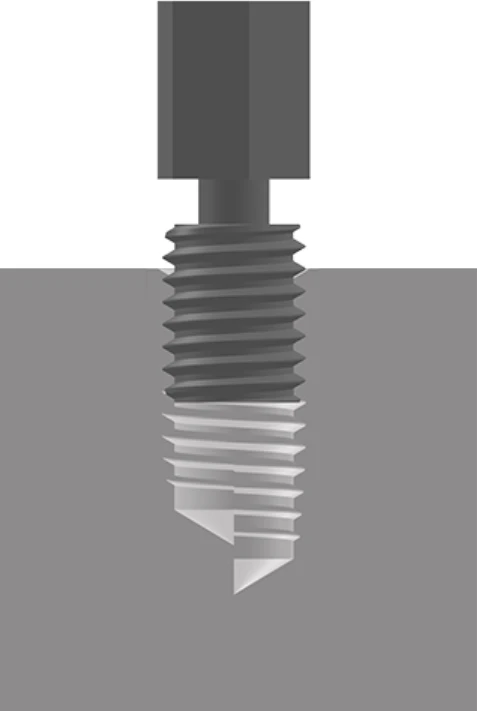
Indsatsens monteringsdybde afhænger af tilstedeværelsen af en forsænkning:med en forsænkning skal indsatsen være 3/4 til 1-1/2 omgang under overfladen; uden forsænkning, 1/4 til 1/2 omgang under overfladen.
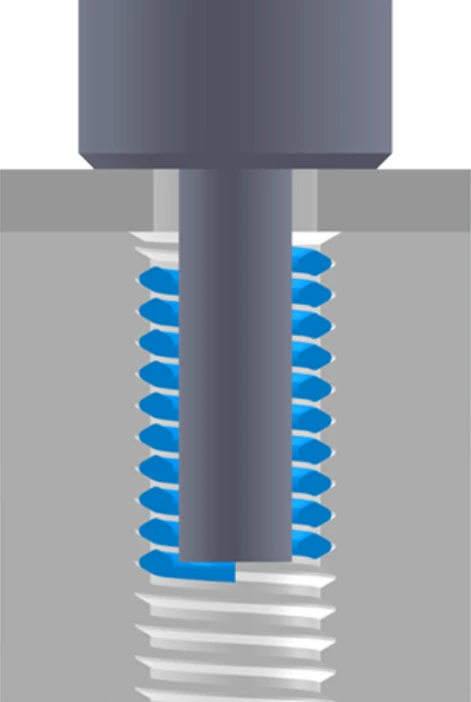
Nexlok Industrial anbefaler altid at fjerne tangen, når du bruger låseindsatser for at sikre, at bolten går helt i indgreb i hele længden af indsatsgevindene. For maksimal monteringsstyrke skal bolten gå i indgreb med hele indsatsen.
BrugNexlok Industrial Tang Break-off-værktøjfor at opnå en ren og præcis tangfjernelse. I blinde huller kan det være nødvendigt at fjerne den knækkede tang fra bunden af hullet (anbefales).
Fjernelse

Ekstraktionsværktøjsmetode
Fjernelse af en spiralformet spoleindsats kan være udfordrende og kræver normalt endedikeret udvindingsværktøj. Værktøjets skarpe kant indsættes i toppen af indsatsen og slås let for at gå i indgreb. Når den er siddende, fjernes indsatsen ved at dreje denmod uret.
I nogle tilfælde, aændret eller tilpasset værktøjer nødvendig, såsom en jordhane eller bor, for at nå indsatser installeret dybt inde i et hul.

Metode til manuel fjernelse
Hvis et ekstraktionsværktøj ikke kan bruges,tangkan påføres mellem indsatsen og det tapede hul. Når indsatsen er løftet lidt, kan den trækkes helt ud.
Denne metode kan beskadige de interne tråde, så trådreparation eller gen-tapping er ofte påkrævet. Den fjernede indsats kan ikke genbruges.
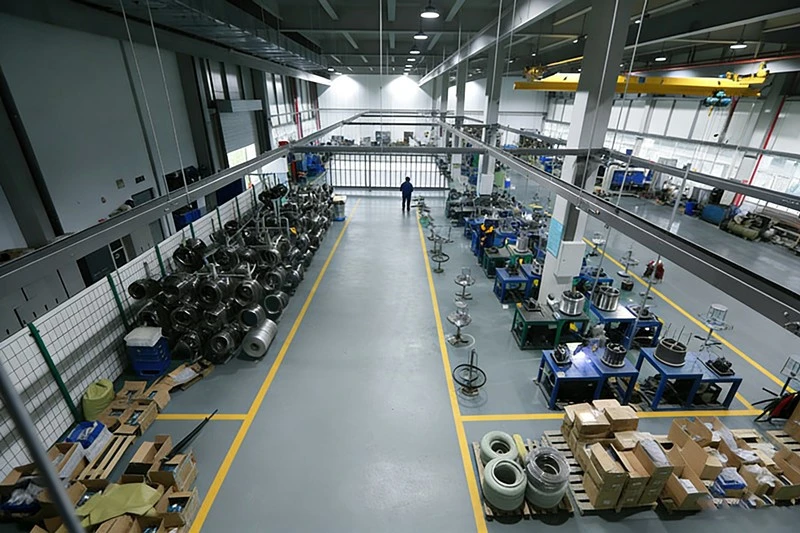
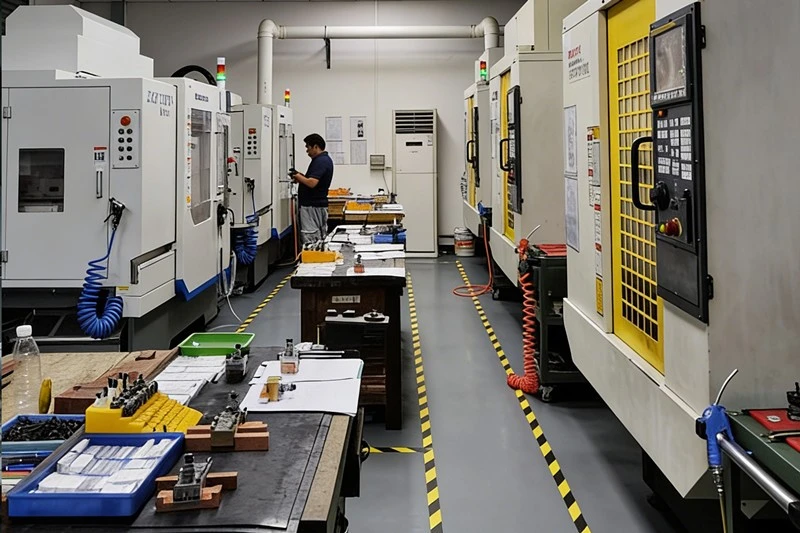
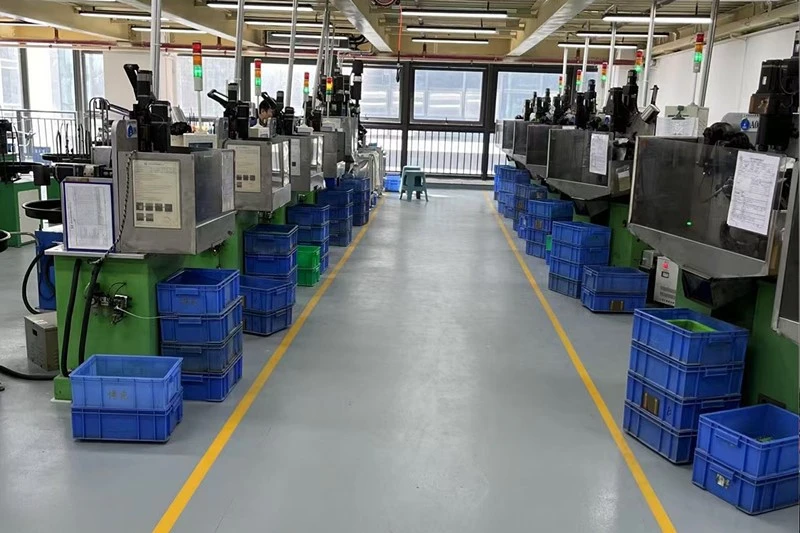
Værkstedsudstilling

SGS-rapport for friløbende spoleindsats

Populære tags: friløbende spoleindsats, Kina friløbende spoleindsats producenter, leverandører, fabrik


